
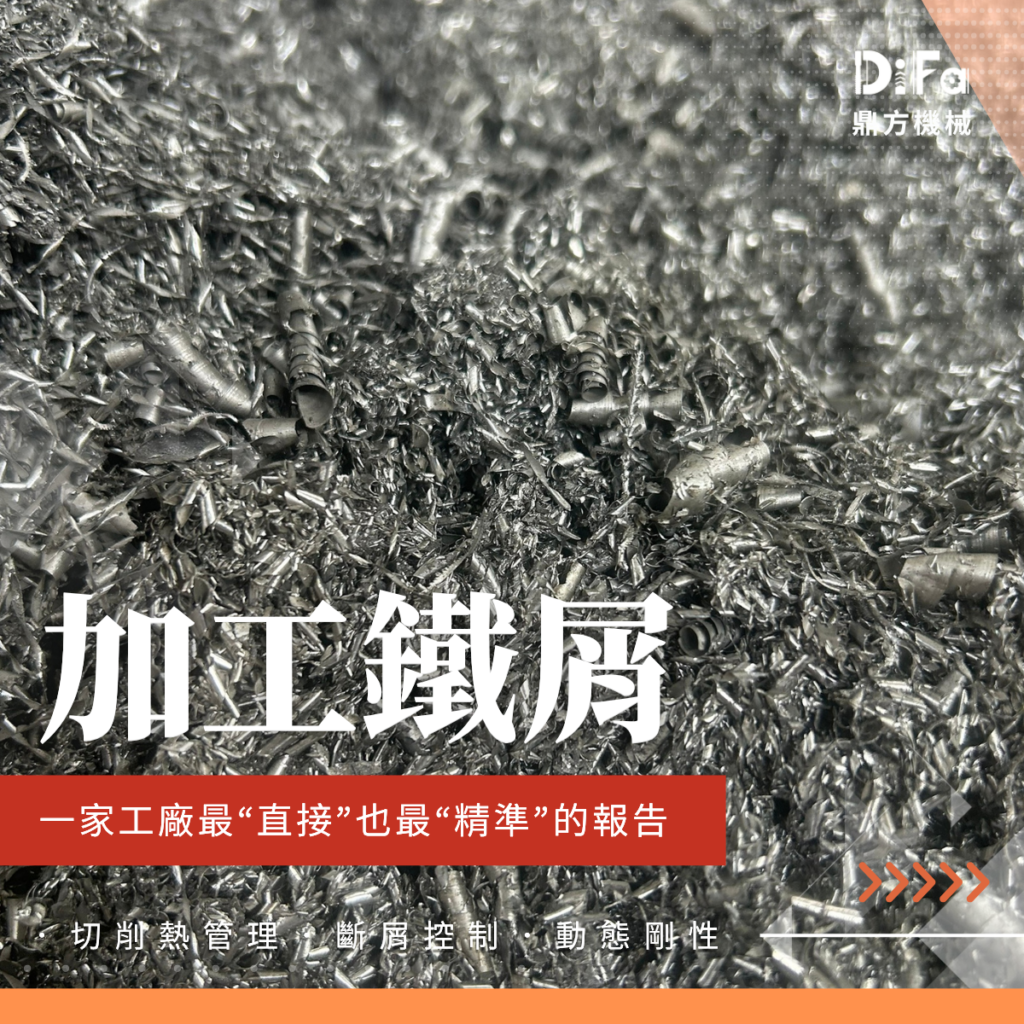
在 CNC 銑削與金屬切削現場,許多廠長與工程師習慣透過成品三次元檢測(CMM)或表面粗糙度計來評估製程品質;然而,真正能在第一時間反映切削狀態的,往往是機台排屑槽裡那些看似不起眼的加工鐵屑。
報價單可以修飾,廠房門面可以整理,但金屬切屑的物理變形與氧化色澤絕不說謊,它是刀具壽命、切削熱平衡與工件夾持剛性最直接的「動態體檢報告」。
目錄
- 零點定位器的起源與核心價值
- 零點定位器是什麼? 實現<0.005mm 重複精度的秘密
- 鼎方實戰經驗:導入零點定位系統的隱藏挑戰與優化策略
- 零點定位器的終極應用:結合機械手臂實現少人化產線
- 鼎方機械導入服務:用數據說話,讓自動化不再是風險
一、 鐵屑氧化色澤:切削熱管理與熱變形診斷
金屬切削過程本質上是劇烈的剪切塑性變形,機械能轉換為大量熱能,在理想切削條件下,70% 至 80% 的切削熱應由切屑帶走,以保護刀尖硬質合金塗層並避免工件產生熱脹變形。
二、 捲曲形貌與斷屑控制(Chip Breaking)
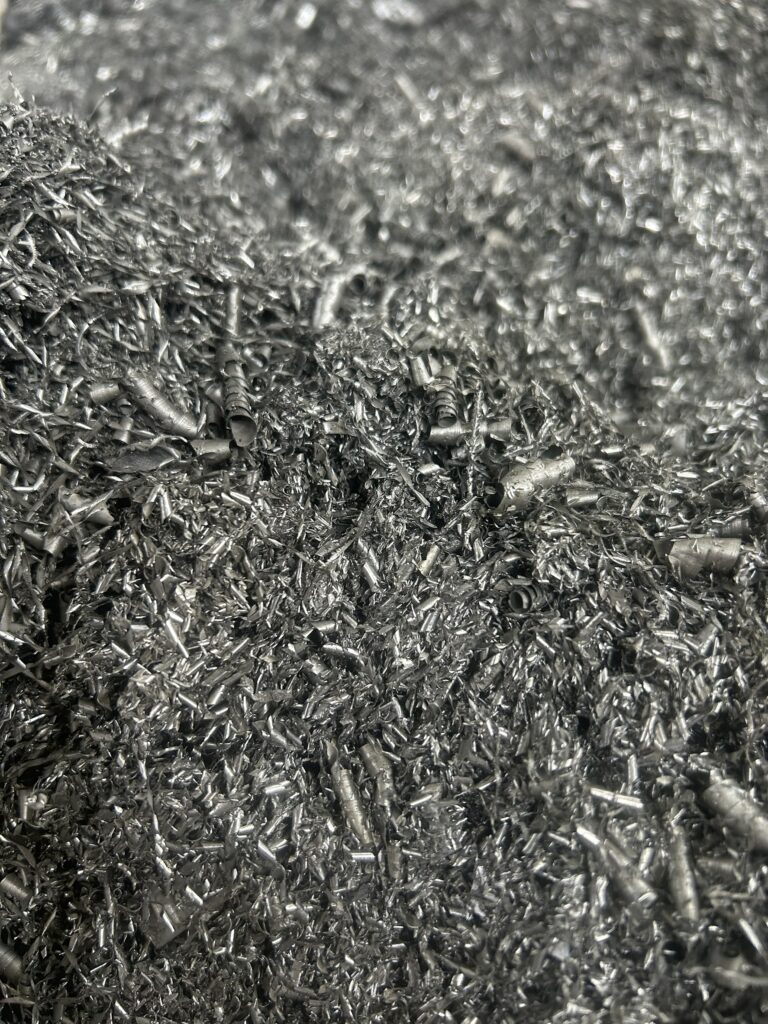
斷屑不只是為了方便排屑機運轉,更直接攸關無人化產線的安全性,不規則的長帶狀切屑極易纏繞主軸、刮傷已加工工件表面,甚至卡死自動排屑機,造成無預警停機。
理想切屑:C 型屑、6 字屑與緊湊螺旋屑
- 特徵:長度適中(約 10–30 mm),捲曲弧度均勻且自然斷裂。
- 代表意義:進給量與刀片斷屑槽(Chip Breaker)幾何形狀精準契合,材料在剪切面上順利捲曲受壓折斷。
異常切屑:鳥巢狀長帶屑(Continuous Chip)
- 特徵:切屑不折斷,形成綿長的鋼絲狀或團狀糾纏。
- 代表意義:每齒進給量過小(未達斷屑槽最小作用深度),或刀尖圓弧半徑選用過大。
異常切屑:細碎粉末屑(Elemental / Powder Chip)
- 特徵:切屑呈細小粉碎狀,伴隨高頻切削雜音。
- 代表意義:進給過重造成局部崩刃,或切削材料硬度超出刀片承受範圍。
三、 厚度均勻度與波紋:檢視工件夾持剛性
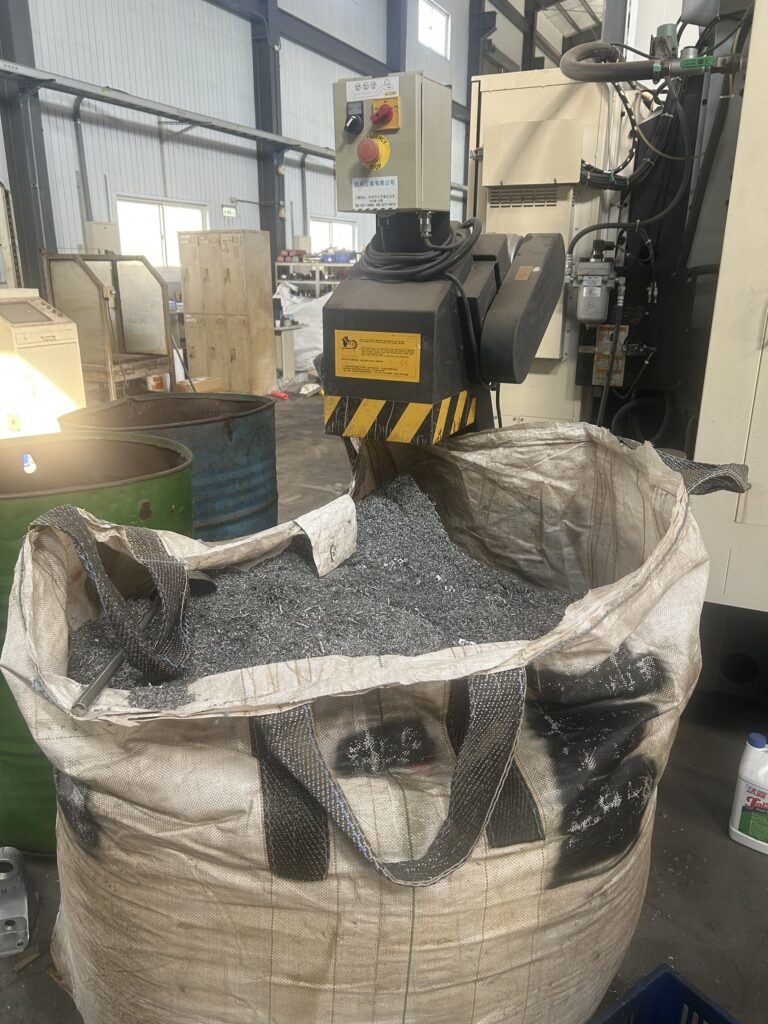
排屑槽中的切屑若出現「週期性厚薄不均」或「斷面撕裂波紋」,往往不是刀具問題,而是夾持剛性不足引發的受力微振(Chatter)。
在銑削薄壁件、大型模具或多工序加工時,傳統虎鉗或壓板夾持容易面臨以下痛點:
- 夾持力分佈不均:鎖緊力道依賴人工手感,造成工件受力彈性變形。
- 重複定位誤差累積:翻面二次加工時基準跑掉,刀具吃刀深度不均勻,切屑厚度隨之劇烈波動。
- 懸伸剛性不足:懸空切削引起高頻震動,加速刀具後刀面磨耗。
鼎方觀點:高品質切削背後的「高剛性基準」
穩定的斷屑與熱控制,建立在「機台、刀具、夾治具」三位一體的剛性鏈條上。
鼎方機械深耕 CNC 加工現場多年,深知製程優化不能只調整進給與轉速:
- 零點定位系統鎖定基底剛性:以錐度定位技術實現 <0.005mm 重複定位精度與強大機械鎖固力,杜絕重切削下的位移微振,確保每一刀切削深度一致。
- 機外預調標準化:換線裝夾在機外完成,將換模停機時間縮短 80% 以上,消除人為對刀裝夾誤差,使連續生產中的切屑色澤與形貌維持高度一致性。
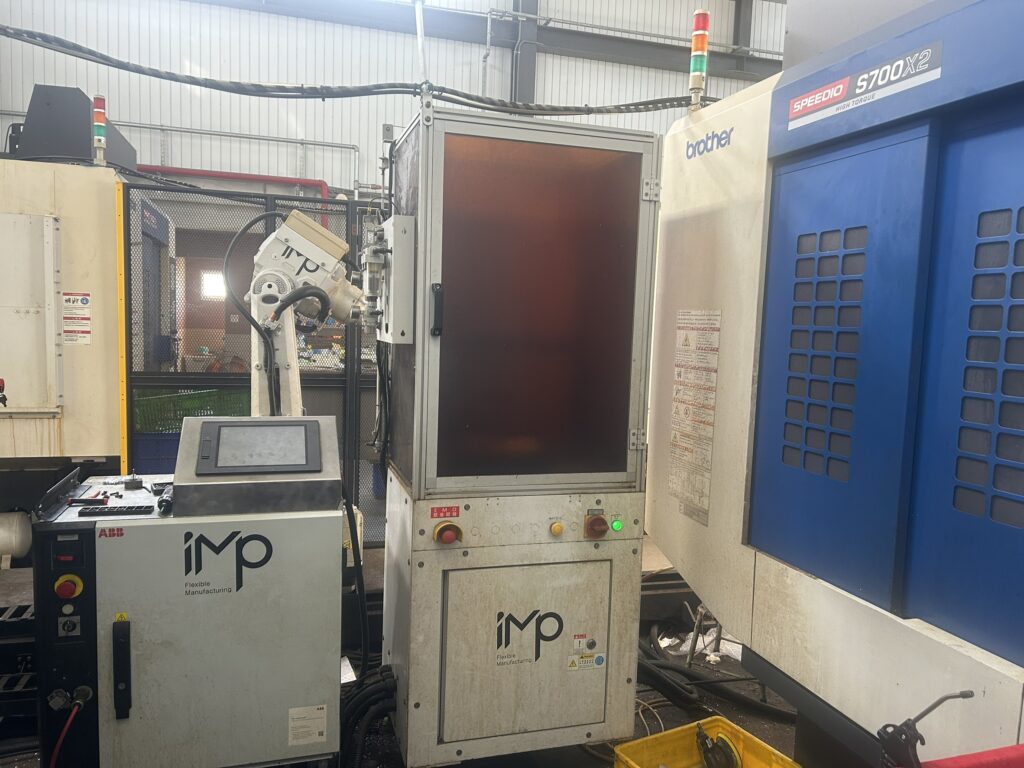
- 自動化連線整合:配合機械手臂上下料與標準化快換介面,實現產線熄燈無人稼動,讓排屑與換線流程順暢銜接。
常見問題快速解答(FAQ)
Q1:為什麼加工同批材料,早班與夜班的鐵屑顏色會不一樣?
A1:這通常與主軸熱伸長、切削液濃度衰退或換刀基準偏差有關。若夜間換線未採用標準化定位系統,吃刀深度微幅改變就會造成切削熱分佈位移,導致氧化顏色變化。
Q2:改善夾持剛性對切屑成形有什麼直接幫助?
A2:高剛性夾持能消除切削過程中的微米級震顫,使刀刃在切入與切出材料時維持等量切削阻力,切屑厚度均勻,避免刀刃因微震而提早崩角。
優化產線切削穩定度,從精準夾持開始
想進一步提升工廠良率並排除切削振動異常?歡迎預約鼎方機械專業諮詢與加工試用服務,由技術專員為您的產線分析夾治具配置與製程改善方案。
鼎方機械|台中機械手臂 零點定位系統|專注於快速換模與絲攻的專業配件品牌